

Когда в руки попадает старинная железная вещь, прошедшая через столетия, всегда возникает особое чувство ответственности. Хочется не просто очистить её от следов времени, но и защитить поверхность так, как это делали мастера прошлого. Технология, о которой пойдёт речь, известна давно, но незаслуженно редко применяется сегодня. Она позволяет получить на поверхности металла прочную оксидную плёнку, цвет которой можно контролировать в широком диапазоне — от белёсого до глубокого чёрного.
Суть метода заключается в прогреве предмета в открытом углеродном реакторе при относительно невысокой температуре. Мне довелось опробовать этот способ на нескольких находках, и результаты оказались впечатляющими. Главное преимущество — процесс идёт мягко, без резких перепадов температур, которые могли бы повредить структуру древнего металла.
1. Как формируется оксидная плёнка
При нагреве в углеродной среде на поверхности железа начинает расти оксидная плёнка. Её цвет напрямую зависит от времени выдержки и температуры. Я наблюдал, как поверхность последовательно проходит несколько стадий: сначала появляется белёсый оттенок, затем серый, потом цвет, напоминающий ракетное сопло, далее синева, фиолетовый и, наконец, глубокий чёрный. Эта градация позволяет выбрать именно тот тон, который нужен для конкретного предмета.
Работа с открытым реактором требует постоянного внимания. Предмет нужно периодически погружать в уголь, затем поднимать, переворачивать и снова опускать. Всё это время я следил за изменением цвета поверхности, чтобы вовремя остановиться на нужной стадии. Здесь нет места спешке — каждое движение должно быть осознанным.

Открытый углеродный реактор в процессе работы — именно так выглядит оборудование для контролируемого воронения.
2. Масляная обработка и финишная очистка
Когда нужный цвет достигнут, предмет извлекается из реактора и на несколько секунд погружается в масло. Для древнего топорика я выбрал льняное масло из художественного салона — оно даёт особенно красивый оттенок. Для штык-ножа использовал обычное моторное масло. Разница в результате есть, но оба варианта работают.
После масляной ванны горячий предмет переносится к огню и погружается в пламя, чтобы поджечь излишки масла. Когда горение прекращается, поверхность нужно тщательно протереть тряпкой, удаляя сажу и остатки масла, которые не выгорели. После остывания предмет не должен пачкать руки. Если где-то остался налёт, это лишь поверхностная сажа, которую легко убрать дополнительной протиркой.

Топорик XI–XII веков после полного цикла воронения — поверхность приобрела благородный тёмный оттенок.
Важно понимать: полученное воронение не смывается и не стирается. Удалить его можно только механически — напильником или наждачной бумагой, либо прогревом в закрытом углеродном реакторе, где цвет вернётся к белой стадии. Это говорит о высокой прочности и стойкости покрытия.
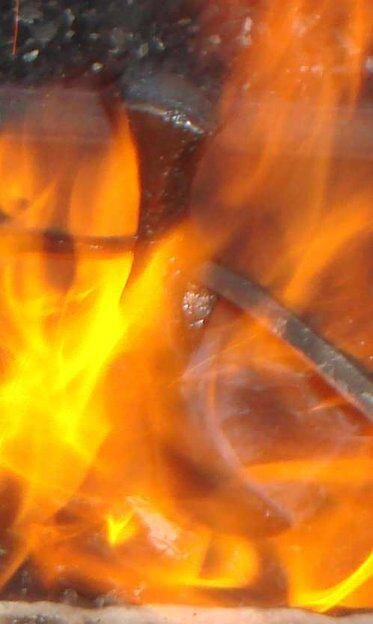
Момент выжигания излишков масла после обработки — пламя охватывает поверхность, оставляя после себя чистый цвет.
3. Промышленный подход и нюансы технологии
То, что я показал выше, — это демонстрация этапов для наглядности. В реальных условиях предметы загружаются во вращающийся барабан, который подвешен над огнём. Температура внутри поддерживается в диапазоне 300–400 градусов. Превышение этого порога приводит к тому, что поверхность начинает заново светлеть, и весь эффект теряется.
Барабан заполняется древесным углём на треть или наполовину. Внутри создаётся оптимальная атмосфера для формирования прочной оксидной плёнки железа второй валентности — именно она даёт чёрный цвет. Этот метод применим только к предметам, восстановленным методом реставрации в углеродной среде, либо к новоделам. Если железо было очищено другим способом, реакция пойдёт по нежелательному пути — образуется оксид железа третьей валентности, дающий рыжий цвет. Влага внутри барабана или сырой уголь также провоцируют это нежелательное направление.
Обычно процесс занимает около часа, но для массивных предметов время придётся увеличить. После воронения готовые изделия можно пропитать маслом и протереть тряпкой. Выжигать масло в этом случае не обязательно — достаточно простой пропитки.
4. Отпуск стали и воронение: где пересекаются процессы
Отдельного внимания заслуживает вопрос терминологии. В справочной литературе среднетемпературным отпуском называют нагрев закалённой стали до 350–400 градусов. В результате формируется структура троостита, которая сочетает твёрдость на уровне HRC 40–45 с хорошей упругостью и вязкостью. Именно поэтому такой обработке подвергают пружины и рессоры.
Однако слово «отпуск» применяют к двум разным процессам. В первом случае речь идёт о втором этапе закалки: после резкого охлаждения с высокой температуры образуется мартенсит, а затем предмет снова нагревают до умеренной температуры и выдерживают. Образуется троостит, и на этом закалка завершается. Во втором случае отпуском могут называть сильный нагрев выше мартенситной точки — например, до 800 градусов и выше, в зависимости от марки стали. При таком нагреве закалка полностью утрачивается.
В случае с воронением можно совместить закалочный отпуск непосредственно с процессом воронения — это даёт экономию времени и топлива. Полного отпуска при температуре 300–400 градусов, конечно, не произойдёт, но частичное снятие внутренних напряжений вполне возможно.
Что касается исторической практики, я убеждён, что в старину воронили именно так. Возможно, от кузни к кузне детали отличались, но суть оставалась общей. Цель была одна — получить на поверхности стойкий оксид железа второй валентности и не допустить образования оксида третьей валентности. Для этого требовалось создать правильные условия: контролируемая температура, углеродная атмосфера и отсутствие лишней влаги. Втирание сажи от масла — вторичный приём, который мог применяться по желанию мастера для дополнительного затемнения поверхности.
Практика показывает, что даже в домашних условиях можно добиться результатов, сравнимых с работой старых мастеров. Главное — понимать химию процесса и не торопиться.
5. Обсудить статью


